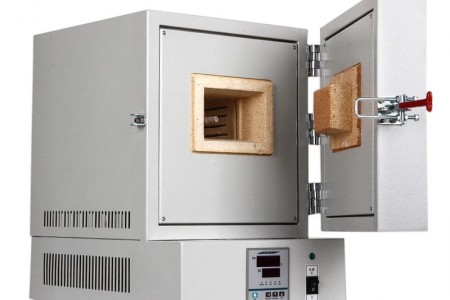

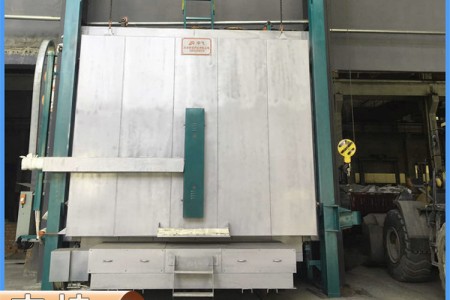
熱處理爐按裝料方式大致可分為臺車爐(車底爐)、箱式爐等周期式爐型,以及輥底爐、推桿爐、網帶爐等連續式爐型。國外行業技術資料指出,決定選型的核心往往不是熱處理工藝本身——絕大多數工藝在三種爐型上都能完成——而是工件的尺寸與重量、批量規模、單爐熱質量以及由此決定的裝爐經濟性。原則上,單件重量超過3噸、長度超過約2.5米的鍛件與大型焊接結構件,幾乎只有臺車爐能夠承接;中小尺寸、中小批量的零件適合箱式爐;而每日數以萬計的同質標準件,才需要通過連續爐攤薄投資。
熱質量是大型臺車爐運行中最重要的變量之一。大型臺車爐滿負荷時,熱質量主要由工件而非爐體結構決定,因此循環周期由最厚截面的透熱時間主導。以6英寸厚的碳鋼焊接件為例,在約600℃下進行去應力退火,僅截面透熱就需約6小時,完整循環常達24至36小時。升溫速率方面,ASME VIII Div 1對焊后熱處理設定了明確上限:800°F以上時,升溫速率不得超過400°F/小時除以工件厚度(英寸),且2英寸以上截面不低于100°F/小時。也就是說,厚截面工件的升溫上限由規范決定,而非爐子的能力,選購設備時不必盲目追求過高的升溫速率。
裝卸經濟性同樣影響設備選型。臺車爐借助行車將工件吊至移出的臺車上,重型焊件的裝載準備通常需要1至3小時,但由于完整循環常長達24至48小時,裝卸人工在總工時中占比很小;箱式爐每次裝卸僅需15至30分鐘,適合短周期工序;連續爐單次啟動成本高,但運行后單位零件的人工成本趨近于零。因此選型邏輯很清晰:單件、低批量重型件選臺車爐;中批量標準件選箱式爐;大批量同質零件才考慮連續爐。
溫度均勻性則是熱處理爐最關鍵的指標。AMS 2750按溫度均勻性將爐子分為六級,一級要求±5°F(約±2.8℃),航空航天淬火等關鍵工序通常強制要求;五級允許±25°F,可用于非關鍵結構件去應力退火。采購時應要求供應商提供多裝載條件下的TUS(溫度均勻性測試)證書,而不是只信任標稱設定值。與此同時,2024至2026年間,歐美爐廠正推進混合燃氣電爐與氫氣氛熱處理等新技術方向:以燃氣輻射管實現快速升溫,以電加熱元件保證保溫精度,兼顧燃料成本與工藝一致性,為存量設備升級提供了新思路。
總體而言,重型工業熱處理設備選型的核心不是"哪類爐子更好",而是"我的工件形態與批量適合哪類爐子"。按工件最大尺寸與重量、年度批量、工藝是否需要整體淬火或可控氣氛、均勻性等級要求依次判斷,再結合供應商的TUS實測數據綜合決策,往往能顯著降低總擁有成本,獲得更快的交付周期。