
奧氏體不銹鋼(如304、316)具有良好的耐蝕性與綜合力學性能,但在焊接或長期處于450至850攝氏度敏化溫度區間時,晶界會析出鉻的碳化物,導致晶界附近貧鉻,從而引發晶間腐蝕(俗稱焊接刀線腐蝕)。固溶處理(Solution Annealing)是消除敏化、恢復耐蝕性的關鍵工藝:將鋼材加熱到高溫使碳化物重新溶入奧氏體基體,隨后快速冷卻跳過敏化溫度區間,避免碳化物再次析出。國外冶金資料顯示,固溶處理工藝參數的控制直接決定最終耐蝕性能。
溫度與保溫時間是第一要素。UTEC等行業資料指出,304奧氏體不銹鋼的標準固溶溫度為1040至1120攝氏度(約1900至2050華氏度),316則在1050至1120攝氏度區間,保溫時間至少30分鐘,并按截面厚度延長——通常每25毫米壁厚保溫約1小時。溫度過低會導致碳化物未完全溶解;溫度過高或保溫過長則會引起晶粒粗大,降低韌性并增加變形風險。因此爐溫均勻性與保溫時間控制是固溶爐設計與操作的核心。
冷卻速度是決定成敗的第二要素。冶金資料強調,固溶后必須從850攝氏度快速冷卻至450攝氏度以下,且冷卻速度必須快于碳化物析出的時間-溫度-敏感(TTS)曲線鼻尖,否則即使固溶充分,冷卻過程中仍會重新敏化。對于薄壁件與管材,通常采用水淬;厚壁大件則需確保整體冷速達標,并通過ASTM A262晶間腐蝕試驗驗證。美國核管會資料亦指出,1950至2050華氏度固溶后快速冷卻為控制晶間腐蝕的三種主要方法之一。
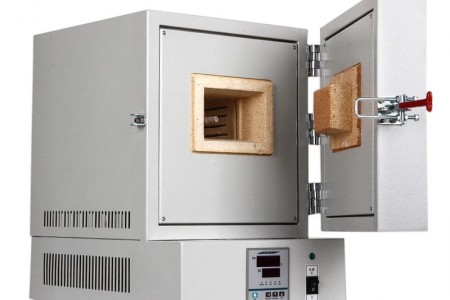
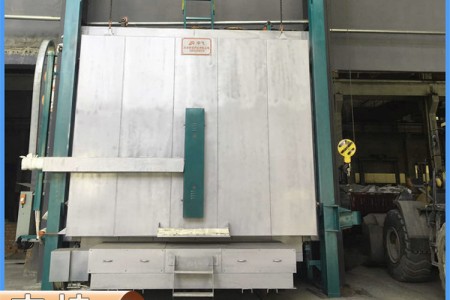
對不銹鋼熱處理與爐業企業而言,固溶爐的設計應圍繞"高溫均勻、快冷可控"展開:爐體采用熱風循環或強制對流保證爐溫偏差在正負5攝氏度以內;配備水淬槽或氣霧快冷裝置,實現出爐至入水的快速轉移;對于連續光亮固溶生產線,還需配合保護氣氛(氫氣或氮氫混合)防止表面氧化。隨著石化、核電與裝備制造對不銹鋼耐蝕要求的提升,具備精準溫控與快冷能力的固溶爐將成為不銹鋼加工企業的核心裝備。